

Каковы требования к термической обработке после гибки труб?
Как специализированный поставщик услуг по гибке труб, я своими глазами убедился в том, какую решающую роль играет термообработка после процесса гибки. Гибка труб — широко используемый производственный метод в различных отраслях промышленности: от автомобильной до аэрокосмической и даже при производстве бытовой техники. Однако процесс изгиба может вызвать значительные внутренние напряжения и изменить микроструктуру материала, что может поставить под угрозу механические свойства и характеристики трубы. Именно здесь термообработка становится жизненно важной процедурой после гибки.
Понимание необходимости термической обработки
При изгибе трубы наружная поверхность изгиба испытывает растягивающие напряжения, а внутренняя - сжимающие. Эти стрессы могут привести к нескольким проблемам. Во-первых, они могут привести к тому, что материал станет хрупким, что увеличит риск растрескивания при последующем обращении или эксплуатации. Во-вторых, неравномерное распределение напряжений может привести к нестабильности размеров, что является серьезной проблемой в тех случаях, когда требуются точные размеры.
Термическая обработка помогает снять эти внутренние напряжения и восстановить исходные или улучшенные механические свойства материала. Тщательно контролируя процессы нагрева и охлаждения, мы также можем улучшить зернистую структуру материала, повысив его пластичность, ударную вязкость и коррозионную стойкость.
Виды термообработки после гибки труб
Отжиг
Отжиг — один из наиболее распространенных методов термообработки, применяемых после гибки труб. Он заключается в нагреве изогнутой трубки до определенной температуры и выдерживании ее в течение определенного периода с последующим медленным охлаждением. Этот процесс помогает снять внутренние напряжения, смягчить материал и улучшить его обрабатываемость.
Существуют различные типы отжига, такие как полный отжиг, технологический отжиг и отжиг для снятия напряжений. Полный отжиг обычно используется для черных металлов и включает нагрев трубы выше критической температуры с последующим медленным охлаждением в печи. В результате получается крупнозернистая, мягкая структура. С другой стороны, процессный отжиг используется для снятия напряжений в наклепанных материалах без полной рекристаллизации структуры. Отжиг для снятия напряжений в основном направлен на уменьшение внутренних напряжений без существенного изменения твердости или микроструктуры материала.
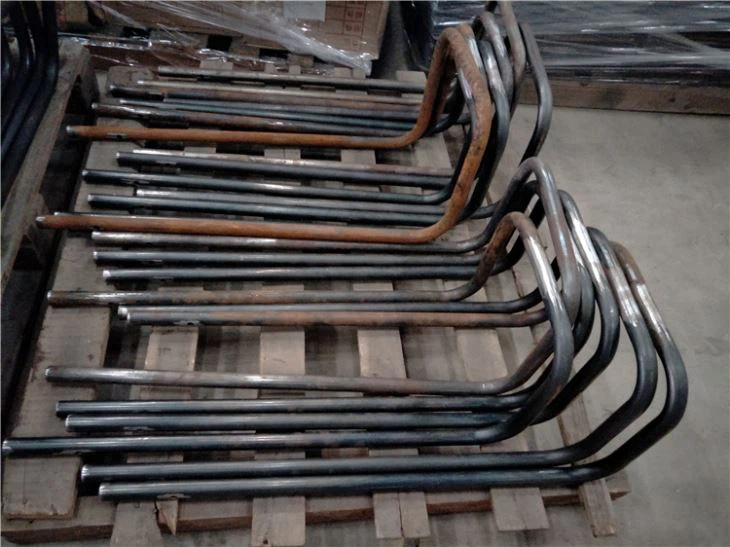
Например, при производствеИзготовление гибочных форм U-образных стальных трубОтжиг часто используется, чтобы гарантировать, что изогнутые трубы смогут выдержать последующие этапы обработки и требования конечного применения.
Нормализация
Нормализация аналогична отжигу, но предполагает более высокую скорость охлаждения. Трубку нагревают до температуры выше критического диапазона, а затем охлаждают на воздухе. Этот процесс приводит к более мелкозернистой структуре по сравнению с отжигом, что может улучшить прочность и твердость материала. Нормализацию часто применяют для углеродистых и легированных сталей для улучшения их механических свойств после изгиба.
В производствеТочная сварка гибочных труб по индивидуальному заказуНормализация может стать важным шагом, гарантирующим, что изогнутые трубы имеют правильный баланс прочности и пластичности для сварки и других процессов соединения.
Закалка
Закалку обычно проводят после процессов закалки. Он включает в себя повторный нагрев закаленной трубы до температуры ниже критической точки, а затем ее охлаждение с контролируемой скоростью. Закалка помогает уменьшить хрупкость, вызванную закалкой, и повысить ударную вязкость материала. Это особенно важно для труб, которые будут подвергаться ударным или динамическим нагрузкам.
Например, вУслуги по прецизионной сварке гибки труб для шланговых катушек с черным порошковым покрытиемЗакалка может гарантировать, что изогнутые трубы, используемые в барабане для шланга, смогут выдерживать повторяющиеся изгибы и нагрузки во время работы барабана.
Факторы, влияющие на тепло – требования к обработке
Тип материала
Различные материалы имеют разные требования к термической обработке. Например, углеродистые стали хорошо реагируют на процессы отжига, нормализации и отпуска. С другой стороны, нержавеющие стали требуют специальных процедур термической обработки для поддержания их коррозионной стойкости. Алюминиевые сплавы также обладают уникальными характеристиками термической обработки, часто включающей термообработку на раствор и старение для достижения желаемых механических свойств.
Радиус и угол изгиба
Радиус и угол изгиба могут существенно влиять на внутренние напряжения, возникающие при изгибе. Более крутые изгибы (меньшие радиусы изгиба) и большие углы изгиба обычно приводят к более высоким внутренним напряжениям, что может потребовать более агрессивных процессов термообработки. Например, трубка с очень тугим U-образным изгибом может потребовать более длительного времени отжига или более высокой температуры нормализации по сравнению с трубкой с пологим изгибом.
Толщина стены
Толщина стенки трубы также играет роль в определении требований к термообработке. Для труб с более толстыми стенками может потребоваться более длительное время нагрева и охлаждения, чтобы гарантировать правильную термообработку всего поперечного сечения. Кроме того, более толстые стенки могут сохранять тепло в течение более длительного времени, что необходимо учитывать при проектировании цикла термообработки.
Управление процессом термообработки
Для обеспечения эффективности термообработки после гибки труб необходим строгий контроль процесса. Это включает в себя точное измерение и контроль температуры, правильную скорость нагрева и охлаждения, а также соответствующее время выдержки. Современное оборудование для термообработки часто оснащено современными датчиками и системами управления для мониторинга и корректировки этих параметров в режиме реального времени.
Равномерность температуры также имеет решающее значение. Неравномерный нагрев или охлаждение может привести к нестабильным механическим свойствам трубы. Этого можно достичь за счет использования хорошо спроектированных печей, правильной загрузки труб и использования теплоносителей для обеспечения равномерного распределения тепла.
Гарантия качества после термообработки
После термообработки важно провести испытания качества, чтобы убедиться, что желаемые механические свойства достигнуты. Это может включать в себя испытание на твердость, испытание на растяжение и микроструктурный анализ. Испытание на твердость позволяет быстро определить, прошел ли материал надлежащую термообработку, поскольку изменения твердости часто являются индикатором изменений в микроструктуре материала.
Испытания на растяжение могут предоставить информацию о прочности и пластичности материала, которые имеют решающее значение для эксплуатационных характеристик изогнутых труб при их конечном применении. Микроструктурный анализ, такой как металлография, может выявить размер зерен, фазовый состав и любые дефекты в материале, помогая убедиться в том, что процесс термообработки прошел успешно.
Заключение
В заключение, термообработка после гибки труб является важным этапом производственного процесса, который может существенно повлиять на производительность и качество конечного продукта. Как поставщик гибки труб, мы понимаем важность тщательного выбора подходящего метода термообработки с учетом типа материала, геометрии изгиба и требований применения. Внедряя строгий контроль процесса и меры по обеспечению качества, мы можем гарантировать, что наши клиенты получат высококачественные гнутые трубы, отвечающие их конкретным потребностям.

Если вы ищете высококачественные услуги по гибке труб и хотите узнать больше о наших возможностях термообработки, мы приглашаем вас к подробному обсуждению. Наша команда экспертов готова помочь Вам в выборе лучших решений для Ваших проектов.
Ссылки
- Справочник ASM, том 4: Термическая обработка. АСМ Интернешнл.
- Справочник по металлам, настольное издание, 3-е издание. АСМ Интернешнл.
- «Принципы и методы термообработки» Дж. Л. Данцига и Г. Р. Перди.


